全国服务热线:400-0791-855
网址:www.taianalu.com
地址:江西省南昌市安义县红山大道
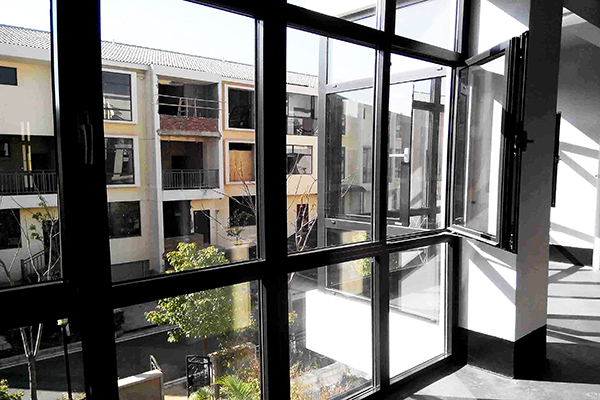
详解井冈山专业断冷热桥型材主副框的正确安装法则:1.附框外侧与墙体间的缝隙应均匀,宜控制在10~15 mm。装饰铝型材附框采用固定安装位置应满足:角部的距离不应大于150mm,其余部位的固定片中心距不应大于500mm,固定点与墙休固定点的中心位置至墙体边缘距离不应小于50mm。2.附框塞口:副框与主体结构之间缝隙应采用干硬性水泥砂浆填塞,确保密实、严禁采用发泡剂填充。外侧做“α角(八字)”。涂刷1.2厚防水涂料。1.门窗洞口内外土建施工全部完成,具备门窗安装条件后,可以进行铝合金门窗安装。安装前根据公司提供的设计图纸、检查门窗的规格、尺寸、开启方向及组合件、附件,并对其外形及平整度检查校正,合格后方可安装。2.安装时将调整块调整到铝副框间较佳长度,保证门窗与副框间隙均铝框的进出位根据安装节点要求调整。
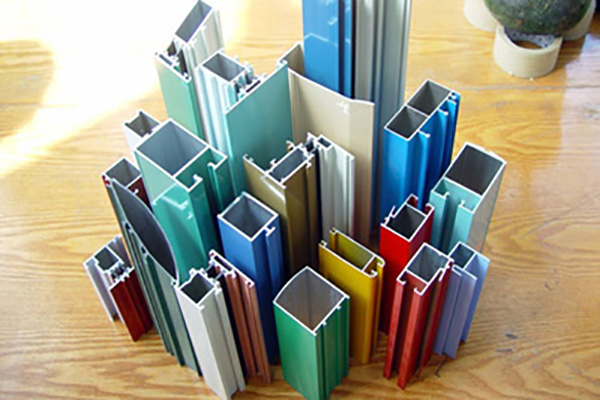
1.隔热条扭拧,造成生产效率变低:在生产中常有遇到盘条有扭拧现象,井冈山断冷热桥型材品牌主要是隔热条在完工捆扎时用力过紧,其次运输途中使隔热条扎堆,从而导致胶条扭拧,对实际生产中员工效率产生影响,同时也给生产带来困扰。2.导致型材质量不合格:隔热条饱和吸水后会对型材的返喷造成较明显的影响,由于型材返喷温度达到约200℃,隔热条内部的水分瞬间难以挥发,所以当隔热条饱和吸水后返喷时会起气泡,造成型材不合格。因此隔热条的吸水量对返喷工序来说是要严格控制的。吸水性是尼龙66隔热条固有的特性,所以在入库后应尽快穿条,并做好先进先出的规定用量,过高的含水率会影响穿条效率或者铝型材在返喷时引起起泡现象,建议隔热条保存最佳温度20℃-30℃,湿度≤55%。

每三个月应对专业断冷热桥型材品牌、铝包木门窗框角部位的五金件进行检查,及时旋紧螺栓,更换已受损的零件。定位轴销、风撑、地弹簧等铝合金门窗的易损部位,要时常检查,定期加润滑油保持干净、灵活。密封毛条和玻璃胶是保证铝门窗密封保温的关键。每三个月应对窗扇结合处的沟槽以及滑轨部位进行清埋,防止灰尘、沙石等对五金件的正常使用造戒入良影响,断桥隔热型材厂家可采用软毛或吸尘器进行清理。1、若门窗开关时发出响声,需每2-3个月定期在挂轮上滴些润滑油保养,以保证滑轮持久顺畅静音。2、合页、吊轮、脚轮等活动部件,在长期运动中可能会由于尘埃的粘附而降低功能,可点一、两滴润滑油使其顺畅。3、当锁芯转动不灵敏时,可从铅笔芯上刮下少量黑色粉末,轻吹入锁孔中,这是由于其间的石墨成分是极好的固体润滑剂。
1.玻璃按照截掉空气介质达到隔音的原理,一般的中空玻璃无法解决掉马路上的噪音问题,中空玻璃针对高频率的噪音具有非常好的隔音效果,但是我们一般生活中的马路噪音、汽车噪音都是中低频噪音,针对这个问题,应该采用隔音效果更好的中空夹胶玻璃,夹胶玻璃中间的胶质层具有很好的隔断隔音效果。2.井冈山专业断冷热桥型材除了玻璃,门窗的型材材质也会影响隔音效果,一般来说,金属含量越高的型材声音传播得越快。但现在铝合金门窗是主流趋势,要怎么办呢?要是住在马路边,对隔音效果要求比较高,就果断定制断桥铝,而且要重点看看隔音条的质量和数量,壁厚多腔、隔音条弹性越高的断桥铝门窗,隔音效果就越好。
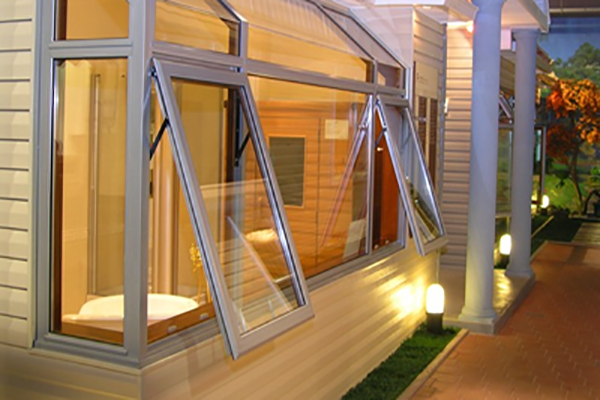
井冈山专业断冷热桥型材在挤压型材时常会出现哪些缺陷,扭拧现象型材断面在沿型材长度方向上以某一轴心而转动,称之为扭拧.扭拧主要有两种形式.麻花状扭拧与螺旋状扭拧. (1) 麻花状扭拧:当型材在挤压过程中受到与挤压方向垂直的力矩作用时,就要产生转动, 其结果使型材发生扭拧.当型材一个壁的两侧工作带长度不一致时.两侧金属流 速不均.当这种流动不均面沿同一向排列时,就会使型材在横截面上产生力距,从而导致型材扭拧. 在快的部位的工作带作阻碍,或慢的部位的工作带作加快.当波浪小且波 浪距离较长时,可在慢的部位涂润滑油来消除波浪 判断方法: 型材端头各处流速不明显,有一纵向对称轴,型材扭拧好象绕 此轴线进行旋转.同时各型材间隙不好,流速快的一侧凸起. 修理方法:在流速快的一侧(型材平面间隙凸起的一侧)工作带上作阻碍。
1、拉伸定要在型材冷却到50度以下方可移到拉伸架上进行拉伸作业,温度过高即拉伸既会烫坏人体,烫坏毛条,更因为不能彻底消除铝型材内应力而在时效前后呈现曲折,扭拧,功能不良等废品。2、拉伸量的操控在1%摆布,而且要注意断冷热桥型材品牌拉伸量过高会发生头中尾尺度误差,外表水纹状麻花(鱼鳞)痕,延伸率低,硬度偏高发脆(塑性低)。优质高端木纹型材过低的拉伸量会使型材抗压强度及硬度偏低,乃至时效(淬火)也无法提高硬度,型材易弧形曲折(俗称大刀弯)。3、为操控拉伸变形量和非常好的操控整条型材的尺度变化,要选用适宜的专用夹垫和适宜的方式方法。特别是开口料,圆弧料,悬臂料,以及曲折形状的型材更要留意拉伸夹垫的合理有用运用。4、留意宽厚比高的、悬壁长的、弧度大的、壁厚巨细悬殊的。

 全国服务热线:400-0791-855