全国服务热线:400-0791-855
网址:www.taianalu.com
地址:江西省南昌市安义县红山大道
1.隔热条扭拧,造成生产效率变低:在生产中常有遇到盘条有扭拧现象,抚州断桥式铝塑复型材厂家主要是隔热条在完工捆扎时用力过紧,其次运输途中使隔热条扎堆,从而导致胶条扭拧,对实际生产中员工效率产生影响,同时也给生产带来困扰。2.导致型材质量不合格:隔热条饱和吸水后会对型材的返喷造成较明显的影响,由于型材返喷温度达到约200℃,隔热条内部的水分瞬间难以挥发,所以当隔热条饱和吸水后返喷时会起气泡,造成型材不合格。因此隔热条的吸水量对返喷工序来说是要严格控制的。吸水性是尼龙66隔热条固有的特性,所以在入库后应尽快穿条,并做好先进先出的规定用量,过高的含水率会影响穿条效率或者铝型材在返喷时引起起泡现象,建议隔热条保存最佳温度20℃-30℃,湿度≤55%。
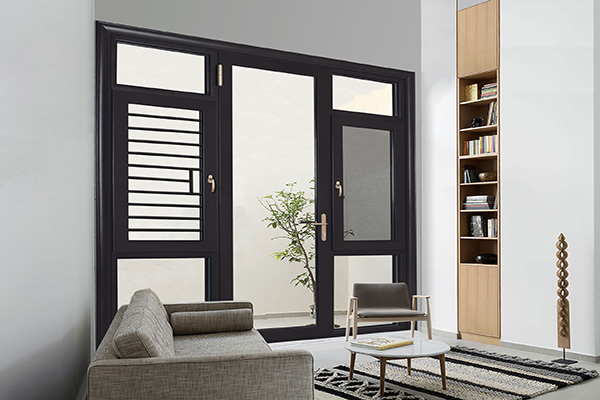
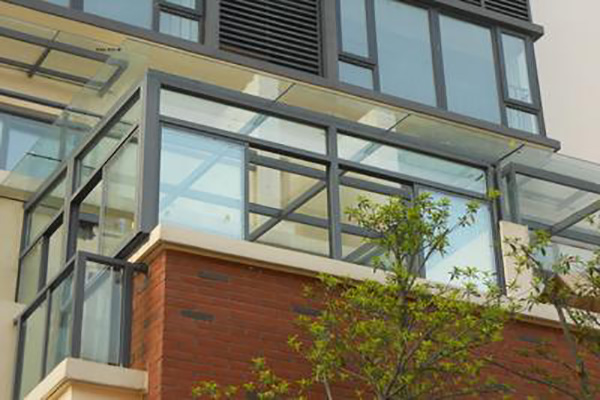
传统的断桥隔热型材由三层密封。抚州断桥式铝塑复型材三层密封已不能满足用户的高标准要求。大多数门窗采用四点非金属材料条带连接,严重影响金属门窗的使用寿命。当一些门窗框和门窗口再进行固定结合时,由于强度不够,需要增加。金属框架保证了门窗的强度,大大降低了断桥门窗的节能效果。9层密封加强了断桥附框包口门窗型材,有效地解决了传统门窗型材节能不足的问题,实现了密封性能的突破,大大提高了门窗的保温效果。同时,也提高了断桥门窗型材的连接强度,延长了门窗的整体使用寿命。制作包括框架型材扇部型材、包口插条、附框扣板槽口、附框扣板、普通三密封皮带,多腔三密封皮条和高弹三密封皮条,框部型材的一侧通过附框扣板槽口与附框扣板扣接,附框扣板的外侧面插接有包口插条。
主框与窗扇在工厂加工完成并组装,可以提高加工精度,从而提升整窗的气密性、水密性。1.塞口完成后,按设计图纸检查核对窗规格、型号开启形式、开启方向、安装孔方位及组合附件等,抚州高端断桥式铝塑复型材如发现有变形者严禁安装上墙。2.用规整的垫片保证铝合金窗框与钢副框之间间隙≤10,并使周边间隙均匀。3.校核铝合金窗框的正侧面的垂直度、水平度对角线,合格后及时进行报验及评定。4.主框清理和打外框胶a.按规定领用指定颜色的中性硅酮耐厚密封胶将墙与门窗连接部位10mm范围用毛刷、干布清扫干净,贴好美纹纸,打胶,并用手或工具抹平,撕下美纹纸,进行局部调整。b.注意:外墙为涂料饰面时,外框胶应与涂料基层粘结;外墙饰面为石材、墙砖、铝板材料时,外墙饰面材料不能与窗框顶死,易预留2-3Mm缝隙后打窗框胶。
断桥铝型材挤压模具如何做到正确挤压及维护,铝型材挤压如何做到更好,那就要科学延长模具寿命,合理使用模具进行生产是不容忽视的一个方面。由于挤压模具的工作条件极为恶劣,在挤压生产中一定要采取合理的措施来确保模具的组织性能:1.采取适宜的挤压速度。在挤压过程中,当挤压速度过快时,会造成金属流动难于均匀,高端断桥式铝塑复型材厂家铝金属流和模具腔内壁摩擦加剧致使模具工作带磨损加速,模具温度实际较高等现象。如果此时金属变形产生的余热不能及时被带走,模具就可能因局部过热而失效。如果挤压速度适宜,就可避免上述不良后果的发生,挤压速度一般应控制在25mm/s以下。2.合理选择挤压温度。挤压温度是由模具加热温度、盛锭筒温度和铝棒温度来决定的。

 全国服务热线:400-0791-855