全国服务热线:400-0791-855
网址:www.taianalu.com
地址:江西省南昌市安义县红山大道
1、拉伸定要在型材冷却到50度以下方可移到拉伸架上进行拉伸作业,温度过高即拉伸既会烫坏人体,烫坏毛条,更因为不能彻底消除铝型材内应力而在时效前后呈现曲折,扭拧,功能不良等废品。2、拉伸量的操控在1%摆布,而且要注意断桥隔热型材厂家拉伸量过高会发生头中尾尺度误差,外表水纹状麻花(鱼鳞)痕,延伸率低,硬度偏高发脆(塑性低)。优质高端木纹型材过低的拉伸量会使型材抗压强度及硬度偏低,乃至时效(淬火)也无法提高硬度,型材易弧形曲折(俗称大刀弯)。3、为操控拉伸变形量和非常好的操控整条型材的尺度变化,要选用适宜的专用夹垫和适宜的方式方法。特别是开口料,圆弧料,悬臂料,以及曲折形状的型材更要留意拉伸夹垫的合理有用运用。4、留意宽厚比高的、悬壁长的、弧度大的、壁厚巨细悬殊的。
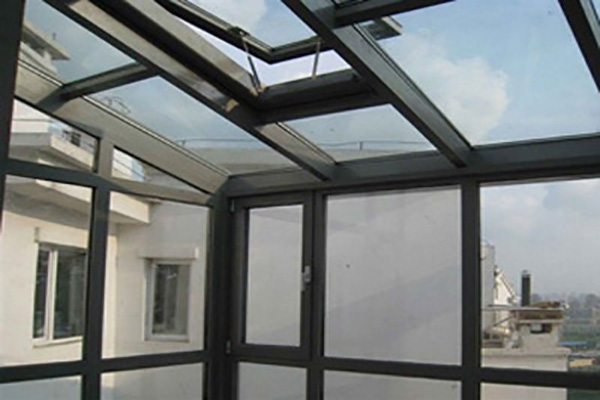
保证项目设计、采购、施工过程中明确外广东断桥隔热型材的技术要求,抗风压、水密性、气密性、保温、隔声、采光、安全等方面的性能要求,避免工程常见问题。一、密封性要求1.角部密封条:密封条应避免转角拼接,应将转角处密封条设计成90度整体式胶角2.框扇密封条:开启扇部位宜设计三道密封胶条,分别为主密封胶条、扇压边胶条和框压边胶条。二、框扇结构要求1.组角:组角是关系到门窗整体性的重要工序。2.抹胶工艺:一般情况下应采用角码+抹组角胶工艺,窗角禁止未抹胶即挤压成型。3. 注胶工艺:组角亦可采用角码+导胶槽+注胶孔+双组份注胶+角片工艺,保证角部强度要求,确保门窗成品在运输、安装后无变形移位现象的出现。三、安全技术要求1.玻璃扣条:玻璃扣条应安装在室内一侧,禁止将内开窗翻转成外开窗使扣条安装在室外一侧。
1.玻璃按照截掉空气介质达到隔音的原理,一般的中空玻璃无法解决掉马路上的噪音问题,中空玻璃针对高频率的噪音具有非常好的隔音效果,但是我们一般生活中的马路噪音、汽车噪音都是中低频噪音,针对这个问题,应该采用隔音效果更好的中空夹胶玻璃,夹胶玻璃中间的胶质层具有很好的隔断隔音效果。2.广东高端断桥隔热型材除了玻璃,门窗的型材材质也会影响隔音效果,一般来说,金属含量越高的型材声音传播得越快。但现在铝合金门窗是主流趋势,要怎么办呢?要是住在马路边,对隔音效果要求比较高,就果断定制断桥铝,而且要重点看看隔音条的质量和数量,壁厚多腔、隔音条弹性越高的断桥铝门窗,隔音效果就越好。

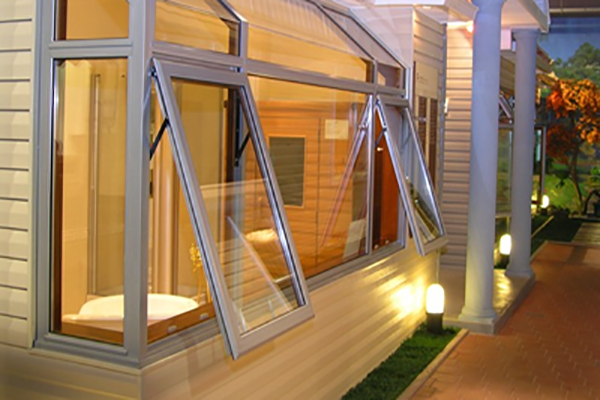
1.断桥铝门窗框、副框和扇的安装必须牢固。固定片的数量和位置应正确,连接方式应符合设计要求。2.断桥铝门窗的品种、类型、规格、尺寸、开启方向、安装位置、连接方式及填嵌密封处理应符合设计要求。3.断桥铝门窗应开关灵活、关闭严实、无倒翘。安装应牢固,位置应正确功能应满足使用要求。4.广东高端断桥隔热型材与墙体间缝隙应采用闭孔弹性材料填嵌饱满,侧面应采用密封胶密封。5.排水孔应畅通,位置和数量应严格按照设计要求进行打点。6.平开门窗扇平铰链的开关关力应不大于80KN;滑撑铰链的开关力应不大于80KN,并不小于30KN。推拉门的开关力应不大于100KN。7.断桥铝门窗扇的密封条不得脱槽。8.玻璃密封条与玻璃及玻璃槽口的接缝应平整,不得卷边、脱槽。
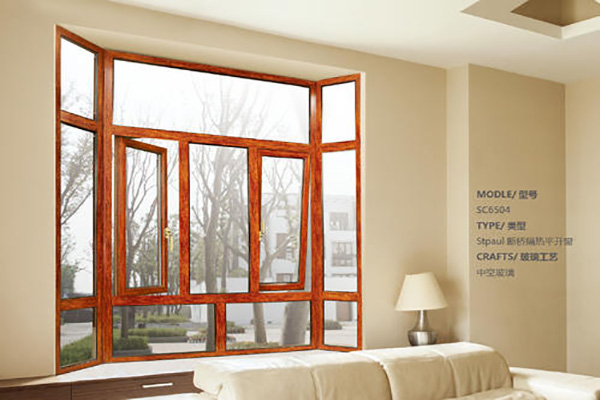
1.隔热断桥铝门窗的密闭性能好。我们所说的密闭性能通常包括有水密性、气密性、隔热性和隔声性等四个方面门窗型材的密闭性能直接影响到门窗的能源消耗和使用功能。2.高端断桥隔热型材厂家的耐久性好,后期的使用和维修非常方便。断桥铝铝合金门窗不锈蚀、没有褪色、不容易脱落、几乎无需维修,特别是它的零配件使用寿命极3.断桥铝门窗型材的自重轻、且具有高强度,它的密度仅为钢材的三分之一,对建筑的承重能力比较有优越性。4.断桥铝门窗型材没有很多的贵金属,因此,这种型材的耐腐蚀性能非常好。5.隔热断桥铝门窗保温隔热性能非常优秀,配合双层中空玻璃,更能有效地阻挡室外的高温或者低温的入侵。
断桥铝型材挤压模具如何做到正确挤压及维护,铝型材挤压如何做到更好,那就要科学延长模具寿命,合理使用模具进行生产是不容忽视的一个方面。由于挤压模具的工作条件极为恶劣,在挤压生产中一定要采取合理的措施来确保模具的组织性能:1.采取适宜的挤压速度。在挤压过程中,当挤压速度过快时,会造成金属流动难于均匀,高端断桥隔热型材厂家铝金属流和模具腔内壁摩擦加剧致使模具工作带磨损加速,模具温度实际较高等现象。如果此时金属变形产生的余热不能及时被带走,模具就可能因局部过热而失效。如果挤压速度适宜,就可避免上述不良后果的发生,挤压速度一般应控制在25mm/s以下。2.合理选择挤压温度。挤压温度是由模具加热温度、盛锭筒温度和铝棒温度来决定的。

 全国服务热线:400-0791-855