全国服务热线:400-0791-855
网址:www.taianalu.com
地址:江西省南昌市安义县红山大道
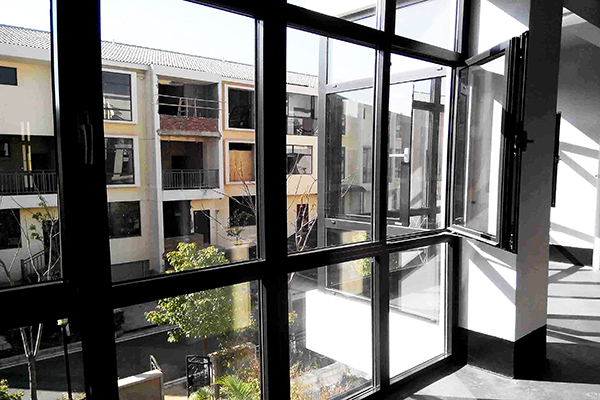
(1)不锈钢拉手及其他不锈钢“五金”可以用亮洁剂擦洗,可以增加亮光。(2)合页、吊轮、脚轮等活动部件在长期运动中可能会由于尘埃的粘附而降低功能,德兴优质建材铝型材每半年滴一到两滴润滑油可以保持顺滑。(3)要格外注意拉手旋转拉伸的方向,不要用死力。尤其要教会小朋友,不要悬吊在门把手上摇荡,这样容易发生危险又可能对内门形成伤害。一但锁坏了那基本上房子就好像没有设防的一样,安全隐患非常大!(4)锁芯转动不够灵敏时,可以从铅笔芯上刮下少量黑色粉末,轻吹入锁孔中。石墨成分是好的固体润滑剂。切忌滴入润滑油,这样会愈加容易粘附尘埃。
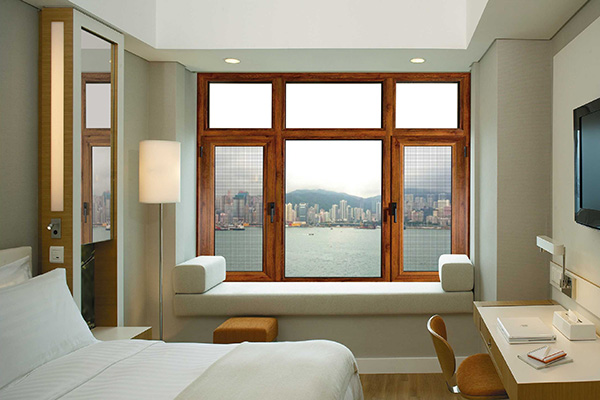
3.降低热量传导:采用优质建材铝型材价格,其热传导系数为1.8~3.5W/m2·k大大低于普通铝合金型材140~170W/m2·k;采用中空玻璃结构,其热传导系数为3.17~3.59W/m2·k大大低于普通铝合金型材6.69~6.84W/m2·k,有效降低了通过门窗4.防止冷凝:带有隔热条的型材内表面的温度与室内温度接近,降低室内水分因过饱和而冷凝在型材表面的可能性5.有益健康:人体与环境交换热量取决于室内空气的温度、空气流动速度和室外空气温度。优质建材铝型材价格通过调节门窗室内温度,使其不低于12~13℃,已达到最舒适的环境。6.降低噪音:采用厚度不同的中空玻璃结构和隔热断桥铝型材空腔结构,能够有效降低声波的共振效应,阻止声音的传递,可以降低噪音30dB以上。
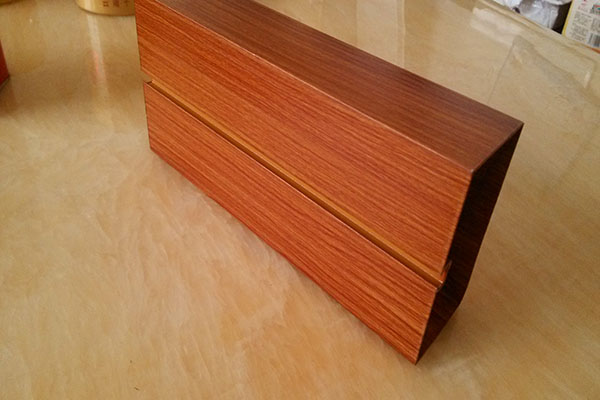
断桥型材门窗作为当下的热销产品,但是商家不要只想着多挣钱而忽略制作,那断桥型材门窗制作中要特别关注哪些地方:1、断桥铝门窗加工制作不同于普通铝合金,不得在施工现场制作,应在工厂内进行。因为断桥门窗在加工制作时需要用到专业的机器,保证切口平整,组装后不留缝隙。门窗设计时会根据实际使用情况来决定,保证其装饰性和安全性。断热铝合金门窗框应安装牢固,门窗应推拉、开启灵活,窗台处应有泄水孔,并应设置限位装置。2、推拉窗滑道上的排水孔加工应遵循内扇外孔、外扇内孔的原则,以保证门窗的密封性能。3、优质建材铝型材价格组装前,应清除端部加工毛刺,端部节点以及型材结合部必须采取防水胶等密封措施,以防止结构渗水。4、隐框窗的结构装配组合件必须在净化的室内制作和养护。
产品特性:1、无毒环保性:不含亚硝酸盐等制癌物,不含重金属,可再生利用,达到卫生级别,通过SGS认证,符合欧盟ROHS指令。2、密度小:仅相当于普通三元乙丙材质密封条的67%。3、耐老化性能好:正常条件下使用年限不低于15年。4、硬度随温度变化小:使用温度可达-60℃到+130℃,在温度为-20℃到+40℃范围内,德兴建材铝型材价格硬度变化不高于5HA,优于传统材质PVC和普通三元乙丙密封条。5、回弹性好:在压缩率30% 70℃×24h的条件下,压缩变形为25%;而相同条件下,普通密封条为75%。猜您感兴趣的话题,优质装饰铝型材厂家胶条安装方法:1、先要对粘贴的表面进行清洁,清除表面的残渣和灰尘,使用表面平整、光滑干燥,这样才能使封条更换的粘贴上去。
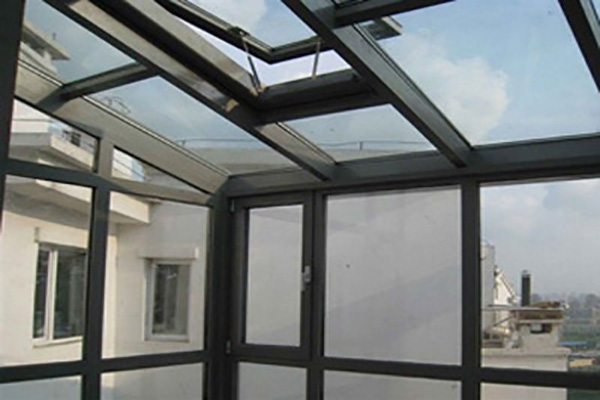
买房的热潮过去之后,就该面临着装修啦,在装修中安装师傅首推的就是断桥型材门窗。然而,很多人不明白什么是断桥型材。前几天,人们甚至闹了个笑话,总以为断桥隔热型材中的“断桥”是地方名?不明白的朋友,赶快去查阅吧!优质建材铝型材价格在外观上来看,与铝合金相差不大,可是密封性差的不是一点半点。密封性好又是从哪几点体现出来的呢?小编给出这几条理由作为推荐:1.密封条:在门窗的外围会有一圈密封条,密封条一般都是橡胶的,有很好的弹性和韧性,主要是起密封作用,同时在关门窗的时候还可以起到一定的缓冲作用。好的密封条色泽柔亮,厚度均匀,软硬适中,可以用上三四年,而差的用上一年半载就会断裂脱落的。2.隔音条:门和地板之间肯定会有一定的缝隙,这个小缝隙就影响了门的隔音性。
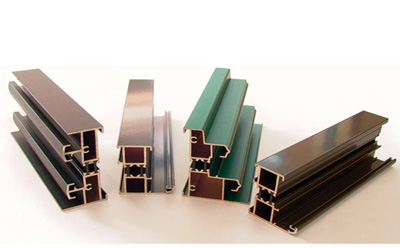
断桥铝型材挤压模具如何做到正确挤压及维护,铝型材挤压如何做到更好,那就要科学延长模具寿命,合理使用模具进行生产是不容忽视的一个方面。由于挤压模具的工作条件极为恶劣,在挤压生产中一定要采取合理的措施来确保模具的组织性能:1.采取适宜的挤压速度。在挤压过程中,当挤压速度过快时,会造成金属流动难于均匀,优质建材铝型材价格铝金属流和模具腔内壁摩擦加剧致使模具工作带磨损加速,模具温度实际较高等现象。如果此时金属变形产生的余热不能及时被带走,模具就可能因局部过热而失效。如果挤压速度适宜,就可避免上述不良后果的发生,挤压速度一般应控制在25mm/s以下。2.合理选择挤压温度。挤压温度是由模具加热温度、盛锭筒温度和铝棒温度来决定的。

 全国服务热线:400-0791-855